Что такое ротационное формование?

Ротационное формование (ротомолдинг, ротоформовка, ротационное литье) — метод изготовления тонкостенных полых изделий во вращающейся форме: заполненной порошкообразным, жидким или гранулированным материалом закрытая металлическая форма вращается вокруг двух и более пересекающихся осей. В результате чего размягченный материал рассеивается и прилипает к стенкам формы, образуя полую деталь. Фиксация формы и размеров получаемого полого изделия достигается охлаждением расплавленного материала. Чтобы сформировать равномерную толщину по всей детали, форма постоянно вращается на этапе нагрева, а затем продолжает вращаться на этапе охлаждения, чтобы избежать провисания или деформаци.
Процесс был применен для пластика в 1940-х годах, но в первые годы использовался мало, поскольку это был медленный процесс, применение которого было ограничено небольшим количеством существовавших тогда видов пластмасс. Со временем улучшения в управлении технологическим процессом и разработки с использованием пластиковых порошков привели к расширению использования данной технологии.
История
В 1855 году патент, выданный Р. Питерсом в Великобритании, задокументировал первое использование вращательного механизма, производящего “два центробежных движения под прямым углом друг к другу” с помощью скошенной передачи и нагрева. Этот процесс ротационного формования использовался для создания артиллерийских снарядов и других полых сосудов, основной целью которых было обеспечение постоянства толщины стенок и плотности. В патенте США 1905 года Ф.А. Фольке описал метод, включающий полимер для производства изделий с использованием парафина. Разработка привела к появлению в 1910 году в Г.С. Бейкере и Г.В. Перксе технологии производства полых шоколадных пасхальных яиц. Ротационное формование получило дальнейшее развитие, когда Р.Дж. Пауэлл упомянул о обычно используемом соотношении 4: 1 между главной и второстепенной осями вращения при низких скоростях вращения. Его патент охватывал этот процесс формования полых предметов из "парижского гипса" в 1920-х годах. Эти ранние методы с использованием различных материалов определили прогресс в том, как ротационное формование сегодня используется с пластмассами.
В начале 1950-х в ротационном литье попробовали пластмассу. Одним из первых применений было изготовление кукольных голов. Оборудование было изготовлено из печи E Blue, с использованием задней оси General Motors, приводимой в действие внешним электродвигателем и обогреваемой напольными газовыми горелками. Форма была изготовлена из никель-медного материала с помощью гальванопластики, а пластик представлял собой жидкий поливинилхлорид (ПВХ) пластизоль. Метод охлаждения состоял в помещении формы в холодную воду. Этот процесс ротационного формования привел к созданию других пластиковых игрушек. По мере роста спроса и популярности этого процесса его стали использовать для создания других изделий, таких как дорожные конусы, морские буи и автомобильные подлокотники. Эта популярность привела к разработке более крупной техники. Также была создана новая система нагрева, перейдя от оригинальных прямых газовых струй к современной системе косвенного высокоскоростного подачи воздуха. В Европе в 1960-х годах был разработан процесс Энгеля. Это позволило изготавливать большие полые контейнеры из полиэтилена низкой плотности. Метод охлаждения состоял в выключении горелок и позволении пластику затвердеть, все еще покачиваясь в форме.Однако процесс слишком затягивался, а видов пластика было мало. Америка активно взялась за эту технологию в 1980-е годы, после появления Ассоциации ротационных формовщиков (ARM), которая была образована в 1976 году в Чикаго как всемирная торговая ассоциация. Основной целью этой ассоциации является повышение осведомленности о технологии и процессе ротационного формования.
В 1980-х появились новые пластмассы, такие как поликарбонат, полиэстер, и нейлон стали использоваться в ротационном формованим. Это привело к новым применениям этого процесса, таким как создание топливных баков и промышленных формовочных изделий и т.д. Исследования, которые проводились с конца 1980-х годов в Королевском университете Белфаста привело к разработке более точного мониторинга и управления процессами охлаждения на основе разработки “системы Rotolog”.С появлением новых видов пластмасс — ротационный молдинг пошел в массы. Игрушки, мебель и всяческие емкости для дома и улицы, пластиковые баки, дорожные блоки, автомобильные детали. По этой технологии делают целые детские площадки.
В России метод стал использоваться в 1990-х годах. Одними из первых его освоили отечественные компании «Анион» (в 1996 г.), «Ротопласт», «Элгад Полимер» (в 1998 г.), а также Русская механика (в 1999г.), которая выбрала данную технологию для изготовления топливных баков снегоходов и мотовездеходов.
Высоко оценили данный метод и промышленные дизайнеры — с его помощью можно творить проекты разнообразных форм и размеров, за относительное приемленные деньги.
Оборудование и оснастка
Ротационные формовочные машины производятся в широком диапазоне размеров. Обычно они состоят из пресс-форм, печи, камеры охлаждения и шпинделей пресс-форм. Шпиндели установлены на оси вращения, что обеспечивает равномерное покрытие пластика внутри каждой формы. Машины для ротационного формования бывают нескольких типов — челночные, карусельные и рок-н-рольные машины. Различаются они принципом перемещения и движения ротационных форм (качания/вращения), видами термокамер (хотя бывают и бескамерные).
Формы (или оснастка) изготавливаются либо из сварной листовой стали, либо литые. Метод изготовления часто зависит от размера и сложности детали; наиболее сложные детали, скорее всего, изготавливаются с помощью литой оснастки. Формы обычно изготавливаются из нержавеющей стали или алюминия. Алюминиевые формы обычно намного толще аналогичных стальных, поскольку это более мягкий металл. Эта толщина не сильно влияет на время цикла, поскольку теплопроводность алюминия во много раз выше, чем у стали. Из-за необходимости разработки модели перед литьем литейные формы, как правило, сопряжены с дополнительными затратами, связанными с изготовлением оснастки, тогда как изготовленные стальные или алюминиевые формы, особенно когда используются для менее сложных деталей, стоят дешевле. Однако некоторые формы содержат как алюминий, так и сталь. Это позволяет получать стенки изделия различной толщины. Хотя этот процесс не такой точный, как литье под давлением, он предоставляет дизайнеру больше возможностей. Добавка алюминия к стали обеспечивает большую теплоемкость, в результате чего поток расплава остается в жидком состоянии в течение более длительного периода.
Ротационные формовочные машины
Рок-н-рольные машины
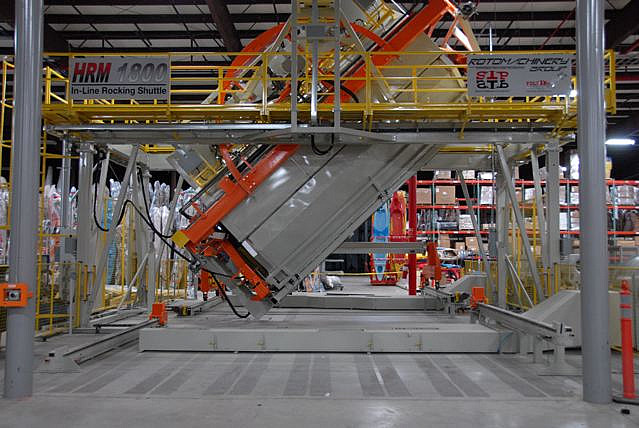
Это специализированный станок, предназначенный в основном для изготовления длинных узких деталей. Некоторые из них типа раскладушки с одним рычагом, но есть также рок-н-рольные станки челночного типа с двумя рычагами. Каждый рычаг вращает форму на 360 градусов в одном направлении и в то же время наклоняет форму на 45 градусов выше или ниже горизонтали в другом направлении. В более новых машинах для нагрева формы используется нагнетаемый горячий воздух. Эти машины лучше всего подходят для обработки крупных деталей с большим отношением длины к ширине. Благодаря меньшим нагревательным камерам достигается экономия затрат на нагрев по сравнению с двухосными машинами.
Раскладная ротационная машина
Это однорычажная ротационная формовочная машина. Рычаг обычно поддерживается другими рычагами с обоих концов. Нагрев и охлаждение формы происходит в одной камере. Она занимает меньше места, чем аналогичные ротационные формовочные машины с челноком или поворотным рычагом. Его стоимость невелика по сравнению с размером производимых изделий. Доступно в меньших масштабах для школ, заинтересованных в создании прототипов, и для высококачественных моделей. К одному кронштейну может быть прикреплено более одной формы.
Вертикальная ротационная машина
Зона загрузки и разгрузки находится в передней части машины между зонами нагрева и охлаждения. Эти машины различаются по размеру от малых до средних по сравнению с другими ротационными машинами. Вертикальные ротационные формовочные машины энергоэффективны благодаря компактности их нагревательных и охлаждающих камер. Эти машины обладают теми же (или схожими) возможностями, что и многорычажные машины с горизонтальной каруселью, но занимают гораздо меньше места.
Челночная ротационная машина
Большинство челночных машин имеют два рычага, которые перемещают формы взад-вперед между нагревательной камерой и станцией охлаждения. Рычаги независимы друг от друга и поворачивают формы в двухосном направлении. В некоторых случаях челночная машина имеет только один рычаг. Эта машина перемещает форму в линейном направлении в нагревательную и охлаждающую камеры и из них. Его стоимость невелика из-за размера производимого изделия, а занимаемая площадь сведена к минимуму по сравнению с другими типами машин. Оно также доступно в меньшем масштабе для школ и создания прототипов.
Свинг ротационная машина
Машина с поворотным рычагом может иметь до четырех рычагов с двухосным перемещением. Каждый рычаг независим друг от друга, поскольку нет необходимости управлять всеми рычагами одновременно. Каждый рычаг установлен в углу духовки и может входить в нее и выходить из нее. На некоторых станках с поворотными рычагами пара рычагов установлена в одном углу, так что четырехрычажный станок имеет две точки поворота. Эти машины очень полезны для компаний, которые имеют длительные циклы охлаждения или требуют много времени для демонтажа деталей по сравнению со временем приготовления. Гораздо проще запланировать работы по техническому обслуживанию или попытаться запустить новую форму, не прерывая производство на других рычагах станка.
Карусельная ротационная машина
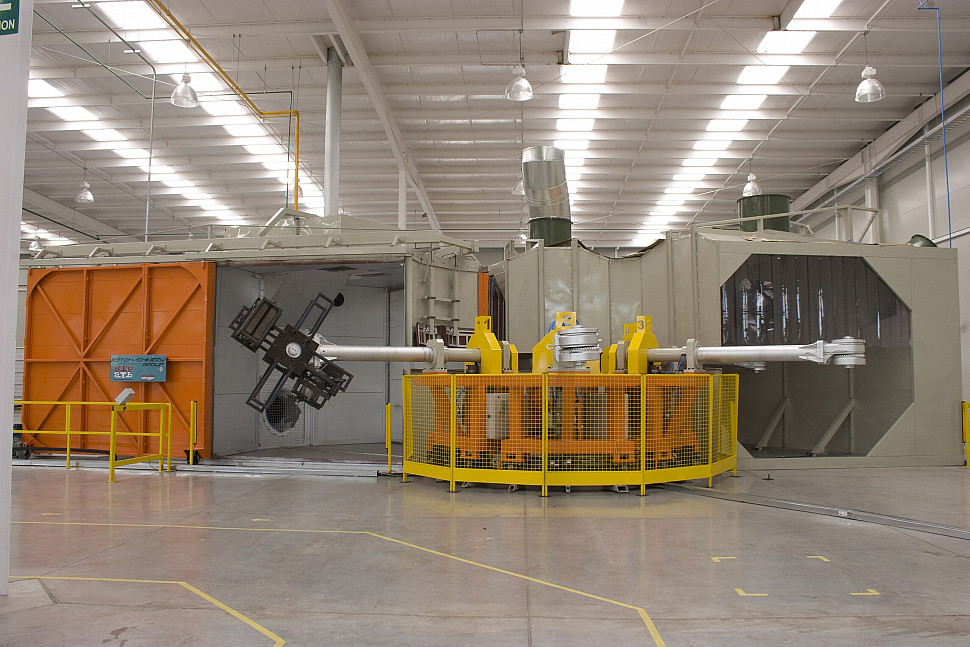
Это одна из наиболее распространенных двухосных машин в отрасли. Она может иметь до четырех рычагов и шести станций и выпускается в широком диапазоне размеров. Машина выпускается двух разных моделей, стационарной и независимой. Карусель с неподвижным рычагом состоит из трех неподвижных рычагов, которые должны двигаться вместе. Один рычаг будет находиться в камере нагрева, другой - в камере охлаждения, а третий - в зоне загрузки / перегруза. Карусель с неподвижным рычагом хорошо работает, когда для каждого рычага используется одинаковое время цикла. Карусельный станок с независимым рычагом доступен с тремя или четырьмя рычагами, которые могут двигаться независимо. Это позволяет изготавливать формы разного размера, с разным временем цикла и требуемой толщиной.
Производственный процесс
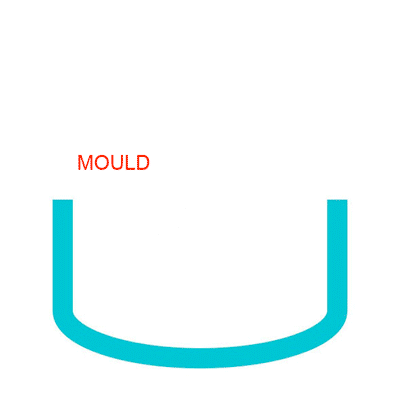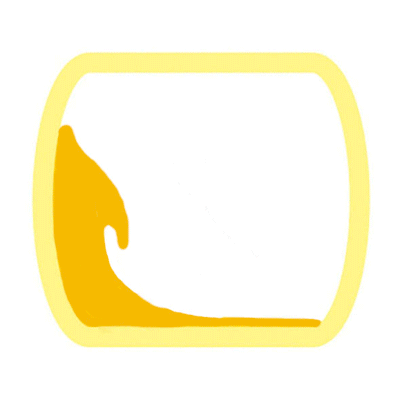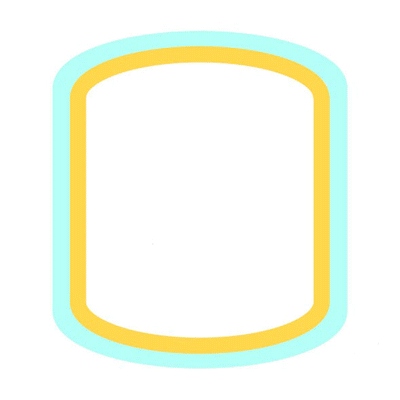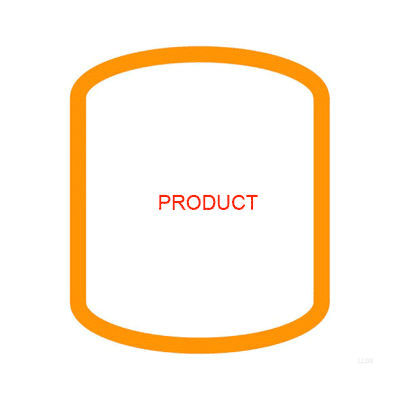
Процесс ротационного формования - это высокотемпературный процесс формования пластмасс под низким давлением, который использует тепло и двухосное вращение (т. Е. Угловое вращение по двум осям) для получения полых цельных деталей.Критики процесса указывают на его длительное время цикла — обычно может выполняться всего один или два цикла в час, в отличие от других процессов, таких как литье под давлением, где детали могут быть изготовлены за несколько секунд. Этот процесс имеет явные преимущества. Ротационным формованием изготавливать большие полые детали, такие как масляные баки, намного проще, чем любым другим методом. Ротационные формы намного дешевле форм других типов. При использовании этого процесса теряется очень мало материала, а излишки материала часто можно использовать повторно, что делает его очень экономичным и экологически приемлемым производственным процессом.
Ротационное формование находится в отдаленном родстве с печатью на 3D-принтере.
Процесс ротационного формования состоит из четырех отдельных фаз:
- Загрузка отмеренного количества полимера (обычно в виде порошка) в форму.
- Нагрев формы в духовке во время ее вращения, пока весь полимер не расплавится и не прилипнет к стенкам формы. Полую деталь следует вращать по двум или более осям с разной скоростью, чтобы избежать накопления полимерного порошка. Время, которое форма проводит в печи, имеет решающее значение: слишком долго полимер будет разлагаться, снижая ударную вязкость. Если форма проводит в печи слишком мало времени, расплав полимера может быть неполным. Зерна полимера не успеют полностью расплавиться и сростуться на стенках формы, что приведет к образованию больших пузырьков в полимере. Это ухудшает механические свойства готового изделия.
- Охлаждение формы, обычно с помощью вентилятора. Этот этап цикла может быть довольно длительным. Полимер необходимо охладить, чтобы он затвердел и оператор мог безопасно с ним обращаться. Обычно это занимает десятки минут. При охлаждении деталь будет давать усадку, выходя из формы и облегчая ее извлечение. Скорость охлаждения должна поддерживаться в определенном диапазоне. Очень быстрое охлаждение (например, распыление воды) приведет к охлаждению и усадке с неконтролируемой скоростью, что приведет к деформации детали.
- Извлечение детали.
Главный недостаток ротационного формования — время. Чем сложнее форма, тем дольше протекает процесс.

Последние улучшения
До недавнего времени процесс в значительной степени полагался как на метод проб и ошибок, так и на опыт оператора при определении того, когда деталь следует вынимать из печи и когда она достаточно остынет, чтобы ее можно было вынуть из формы. За последние годы технология усовершенствовалась, что позволило контролировать температуру воздуха в форме и исключить из процесса большую часть догадок.
Многие текущие исследования направлены на сокращение времени цикла, а также улучшение качества деталей. Наиболее перспективной областью является повышение давления в пресс-формах. Хорошо известно, что приложение небольшого внутреннего давления к форме в нужной точке фазы нагрева ускоряет коалесценцию полимерных частиц во время плавления, позволяя получить деталь с меньшим количеством пузырьков за меньшее время, чем при атмосферное давление. Это давление задерживает отделение детали от стенки формы из-за усадки во время фазы охлаждения, способствуя охлаждению детали. Основным недостатком этого является опасность взрыва детали, находящейся под давлением, для оператора. Это помешало производителям ротационных форм в больших масштабах внедрять повышение давления в пресс-формах.
Материалы
Более 80 % всего используемого материала относится к семейству полиэтиленов: сшитый полиэтилен (PEX), полиэтилен низкой плотности (высокого давления) (LDPE), линейный полиэтилен низкой плотности (LLDPE), полиэтилен высокой плотности (низкого давления) (HDPE) и повторной переработки. Также используются ПВХ-пластизоли, нейлон и полипропилен.
Порядок материалов, наиболее часто используемых промышленностью:
- Полиэтилен
- Полипропилен
- Поливинилхлорид
- Нейлон
- Поликарбонат
Эти материалы также иногда используются (не в порядке наиболее часто используемых):
- Алюминий
- Акрилонитрилбутадиенстирол (ABS)
- Ацеталь
- Акрил
- Эпоксидная смола
- Фторуглероды
- Иономер
- Полибутилен
- Полиэстер
- Полистирол
- Полиуретан
- Силикон
- Различные продукты питания (особенно шоколад)
Натуральные материалы
Недавно в процессе формования стало возможным использовать натуральные материалы. Благодаря использованию настоящего песка и каменной крошки можно создать композит из песчаника, который на 80% состоит из натурального необработанного материала.
Ротационное формование из гипса используется для изготовления полых статуэток.
Шоколад формуется вращательным способом для образования полых лакомств.
Изделия изготовленные ротационным формованием

Дизайнеры могут выбрать наилучший материал для своего применения, включая материалы, соответствующие требованиям Управления по санитарному НАДЗОРУ за КАЧЕСТВОМ пищевых продуктов и медикаментов США (FDA). Могут быть добавлены добавки для защиты от атмосферных воздействий, огнестойкости или устранения статических помех. Вставки, графика, резьба, ручки, незначительные подрезы, плоские поверхности без углов осадки или мелкие детали поверхности могут быть частью дизайна. Конструкции также могут быть многостенными, либо полыми, либо заполненными пенопластом.

Продукты, которые могут быть изготовлены с использованием ротационного формования, включают резервуары для хранения, мебель, дорожные знаки и тумбы, кашпо, домики для домашних животных, игрушки, мусорные баки и контейнеры для мусора, детали кукол, дорожные конусы, футбольные мячи, шлемы, каноэ, гребные лодки, укрытия от торнадо, корпуса каяков, подземные подвалы для хранения винограда и овощей и горки для детских площадок. Этот процесс также используется для изготовления узкоспециализированных изделий, включая одобренные ООН контейнеры для транспортировки ядерных делящихся материалов, средства защиты судов от пиратства, уплотнения для надувных кислородных масок и легкие компоненты для аэрокосмической промышленности.

Конструктивные соображения
Проектирование для ротационного формования
Еще одно соображение связано с углами вытяжки. Они необходимы для извлечения детали из формы. Для наружных стен может подойти угол вытяжки в 1° (при условии отсутствия шероховатой поверхности или отверстий). На внутренних стенках, таких как внутренняя часть корпуса лодки, может потребоваться угол осадки 5°. Это связано с усадкой и возможным деформированием детали.
Еще одно соображение касается опорных ребер конструкции. В то время как сплошные ребра могут быть желательны и достижимы при литье под давлением и других процессах, полое ребро является лучшим решением при ротационном формовании. Сплошное ребро может быть получено путем установки готовой детали в форму, но это увеличивает затраты.
Ротационное формование отлично подходит для изготовления полых деталей. Однако при этом необходимо соблюдать осторожность. Когда глубина углубления превышает ширину, могут возникнуть проблемы с равномерным нагревом и охлаждением. Кроме того, между параллельными стенками должно быть оставлено достаточно места, чтобы поток расплава мог должным образом перемещаться по форме. В противном случае может образоваться перемычка. Желательный сценарий с параллельными стенками должен иметь зазор, по крайней мере, в три раза превышающий номинальную толщину стенки, при этом оптимальной является пятикратная номинальная толщина стенки. Также необходимо учитывать острые углы для параллельных стен. При углах менее 45° могут образовываться перемычки и пустоты.
Материальные ограничения и особенности
Еще одним фактором является текучесть материалов. Для некоторых материалов, таких как нейлон, потребуются большие радиусы, чем для других материалов. Фактором может быть жесткость затвердевающего материала. При использовании непрочного материала могут потребоваться дополнительные конструктивные и упрочняющие меры.
Толщина стенки
Одним из преимуществ ротационного формования является возможность экспериментировать, особенно с толщиной стенок. Стоимость полностью зависит от толщины стенок, при этом изготовление более толстых стенок обходится дороже и требует больше времени. Хотя стенка может иметь практически любую толщину, проектировщики должны помнить, что чем толще стенка, тем больше материала и времени потребуется, что увеличивает затраты. В некоторых случаях пластик может разрушаться из-за длительного пребывания при высокой температуре. Разные материалы имеют разную теплопроводность, что означает, что для их обработки требуется разное время в камере нагрева и камере охлаждения. В идеале деталь должна быть протестирована на минимальную толщину, необходимую для применения. Затем этот минимум будет установлен как номинальная толщина.
Для дизайнера, хотя возможны различные толщины, требуется процесс, называемый остановкой вращения. Этот процесс ограничен тем, что только одна сторона формы может быть толще других. После вращения формы и достаточного покрытия всех поверхностей потоком расплава вращение прекращается, и потоку расплава дают возможность скапливаться на дне полости формы.
Толщина стенки также важна для угловых радиусов. Большие внешние радиусы предпочтительнее малых. Большие внутренние радиусы также предпочтительнее малых внутренних радиусов. Это обеспечивает более равномерный поток материала и более равномерную толщину стенки. Однако внешний угол, как правило, прочнее внутреннего.
Преимущества, ограничения и требования к материалам
Преимущества
Ротационное формование обеспечивает конструктивные преимущества по сравнению с другими процессами формования. При правильном проектировании детали, собранные из нескольких частей, могут быть отлиты как единое целое, что исключает высокие затраты на изготовление. Этот процесс также имеет присущие конструкции преимущества, такие как постоянная толщина стенок и прочные внешние углы, которые практически не подвержены напряжениям. Для дополнительной прочности в детали могут быть встроены ребра жесткости. Помимо того, что они спроектированы в детали, их можно добавлять в форму.
Возможность добавлять готовые детали только в форму является большим преимуществом. Металлические нити, внутренние трубы и конструкции, и даже разноцветные пластмассы - все это можно добавлять в форму перед добавлением пластиковых гранул. Однако необходимо позаботиться о том, чтобы минимальная усадка при охлаждении не повредила деталь. Такая усадка допускает незначительные подрезы и сводит на нет необходимость в механизмах выталкивания (для большинства деталей).
Ротационное формование можно использовать как возможную альтернативу выдувному формованию для таких изделий, как пластиковые бутылки и цилиндрические контейнеры. Эта замена эффективна только в меньших масштабах, поскольку эффективность выдувного формования зависит от больших тиражей.
Еще одно преимущество заключается в самих формах. Поскольку они требуют меньшего количества инструментов, их можно изготовить и запустить в производство гораздо быстрее, чем другие процессы формования. Это особенно верно для сложных деталей, для которых может потребоваться большое количество инструментов для других процессов формования. Ротационное формование также является предпочтительным процессом для коротких серий и срочных поставок. Формы можно быстро поменять местами или использовать разные цвета без продувки формы. При других процессах для замены цветов может потребоваться продувка.
Благодаря достигнутой одинаковой толщине отсутствуют большие растянутые секции, что делает возможными большие тонкие панели (хотя может происходить деформация). Кроме того, происходит небольшой поток пластика (растяжение), а скорее размещение материала внутри детали. Эти тонкие стенки также ограничивают стоимость и время производства.
Еще одним преимуществом ротационного формования с точки зрения затрат является минимальное количество материала, расходуемого впустую при производстве. Здесь нет литников или направляющих (как при литье под давлением), а также нет обрезков или отщипываемого лома (как при выдувном формовании). Материал, потраченный впустую в виде лома или в результате неудачных испытаний деталей, обычно можно переработать.
Ограничения
На детали, отлитые во вращательное формование, распространяются ограничения, отличные от ограничений других процессов изготовления пластмасс. Поскольку это процесс с низким давлением, иногда дизайнеры сталкиваются с труднодоступными участками формы. Порошок хорошего качества может помочь преодолеть некоторые ситуации, но обычно дизайнеры должны иметь в виду, что невозможно изготовить острые нити, которые были бы возможны при литье под давлением. Некоторые изделия на основе полиэтилена можно поместить в форму до того, как в нее будет загружен основной материал. Это может помочь избежать отверстий, которые в противном случае появились бы в некоторых областях. Этого также можно добиться с помощью форм с подвижными секциями.
Еще одно ограничение заключается в самих формах. В отличие от других процессов, при которых перед извлечением необходимо охладить только изделие, при ротационном формовании необходимо охладить всю форму. Несмотря на то, что возможны процессы водяного охлаждения, все еще существует большое время простоя формы, что увеличивает как финансовые, так и экологические затраты. Некоторые пластмассы разлагаются при длительных циклах нагрева или в процессе превращения их в порошок, подлежащий расплавлению.
Стадии нагрева и охлаждения включают передачу тепла сначала от горячей среды к полимерному материалу, а затем от него к охлаждающей среде. В обоих случаях процесс теплопередачи происходит в нестационарном режиме; поэтому его кинетика вызывает наибольший интерес при рассмотрении этих этапов. На стадии нагрева тепло, отбираемое от горячего газа, поглощается как формой, так и полимерным материалом. Установка для ротационного формования обычно имеет относительно небольшую толщину стенок и изготавливается из металлов с высокой теплопроводностью (алюминий, сталь). Как правило, форма передает гораздо больше тепла, чем может поглотить пластик; следовательно, температура формы должна изменяться линейно. Скорость вращения при ротационном формовании довольно низкая (от 4 до 20 об / мин). В результате на первых этапах цикла нагрева загруженный материал остается в виде слоя порошка на дне формы. Наиболее удобным способом изменения цикла является применение листов полиуретана в горячекатаных формах.
Требования к материалам
В силу специфики процесса при выборе материалов необходимо учитывать следующее:
- Из-за высоких температур внутри формы пластик должен обладать высокой устойчивостью к необратимому изменению свойств, вызванному нагреванием (высокая термостойкость).
- Расплавленный пластик вступит в контакт с кислородом внутри формы. Это потенциально может привести к окислению расплавленного пластика и ухудшению свойств материала. По этой причине выбранный пластик должен содержать достаточное количество молекул антиоксиданта, чтобы предотвратить такое разложение в жидком состоянии.
- Поскольку нет давления, выталкивающего пластик в форму, выбранный пластик должен легко проходить через полости формы. Конструкция детали также должна учитывать характеристики текучести конкретного выбранного пластика.
0 комментариев